Controlli sulla verniciatura industriale: spessori, adesione e le norme che li regolano
Ri-Me
La finitura si vede subito. La protezione si misura nel tempo. Un pezzo può uscire dalla cabina perfetto alla vista e corrodersi dopo pochi mesi, perché sotto la vernice era rimasto un velo di sale, perché in un angolo lo spessore era troppo basso, perché il rivestimento non aveva aderito.
Per questo la qualità di una verniciatura industriale non si dichiara: si misura e si documenta. Qui trovate i controlli che facciamo, divisi in tre momenti, con la norma di riferimento spiegata in una riga. È l’elenco che un ufficio qualità può chiedere a qualsiasi terzista.
Quali controlli si fanno sulla verniciatura industriale?
Si fanno controlli in tre momenti: prima, durante e dopo l’applicazione. La tabella li riassume tutti.
| Momento | Controllo | Norma | Cosa misura |
|---|---|---|---|
| Prima | Condizioni ambientali | Temperatura di aria e superficie, umidità relativa, punto di rugiada | |
| Prima | Grado di pulizia | ISO 8501-1, SSPC SP 5, 6, 7, 10 | Quanto è pulito l’acciaio dopo la sabbiatura |
| Prima | Rugosità | NACE RP 0287 | Il profilo lasciato dalla sabbiatura |
| Prima | Sali solubili | ISO 8502-6, ISO 8502-9 | I sali rimasti sulla superficie |
| Prima | Polvere | ISO 8502-3 | Quantità e dimensione della polvere residua |
| Durante | Condizioni ambientali | Le stesse grandezze, nel corso del lavoro | |
| Durante | Spessore del film umido | ISO 2808 | Lo spessore della vernice ancora fresca |
| Dopo | Spessore del film secco | ISO 19840, SSPC PA2 | Lo spessore finale del rivestimento |
| Dopo | Adesione per quadrettatura | ISO 2409, ASTM D 3359 | Quanto il rivestimento resiste al distacco dopo un’incisione |
| Dopo | Adesione per trazione (pull-off) | ISO 4624, ASTM D 4541 | La forza necessaria per staccare il rivestimento |
| Dopo | Porosità | NACE SP 188 | Pori e discontinuità che lasciano scoperto l’acciaio |
Cosa si controlla prima di verniciare?
Si controlla che la superficie sia pronta a ricevere il ciclo: condizioni ambientali, pulizia, rugosità, sali e polvere. Sono i controlli più importanti, perché quello che si sbaglia qui non si corregge dopo.
Condizioni ambientali. Misuriamo temperatura dell’aria e della superficie, umidità relativa e punto di rugiada. Se l’acciaio è troppo vicino al punto di rugiada, sulla superficie si forma un velo d’acqua invisibile e la vernice non aderisce.
Grado di pulizia. La ISO 8501-1 è la norma che descrive con fotografie di riferimento i gradi di pulizia dopo la sabbiatura, da Sa 1 (pulizia leggera) a Sa 3 (metallo bianco). Le specifiche americane SSPC usano una classificazione propria: SP 7 è la sabbiatura leggera, SP 6 quella commerciale, SP 10 il quasi metallo bianco, SP 5 il metallo bianco.
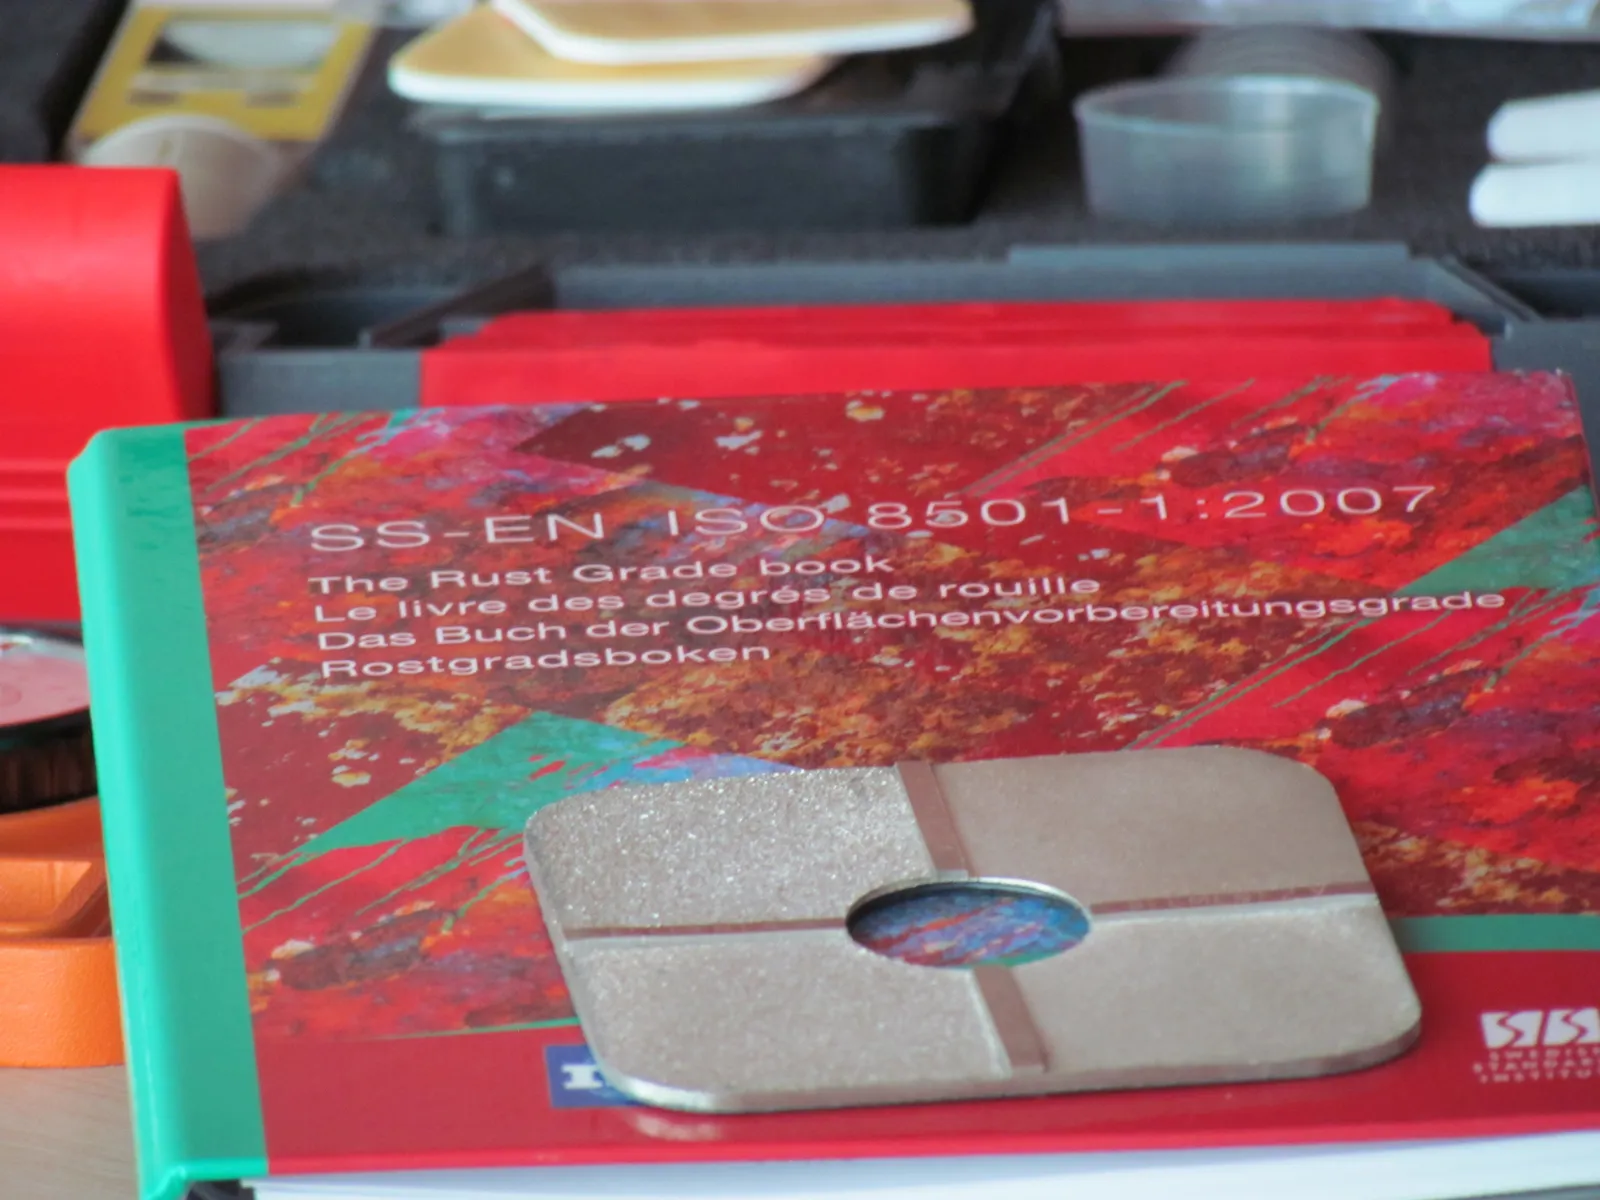
Rugosità. La NACE RP 0287 descrive come misurare il profilo di rugosità con un nastro replica, che copia il profilo della superficie e si legge con un micrometro. Una rugosità troppo bassa non dà aggrappaggio; una troppo alta lascia picchi che la vernice non copre.
Sali solubili. La ISO 8502-6 descrive come estrarre i sali dalla superficie con una piccola cella adesiva riempita d’acqua; la ISO 8502-9 come misurarli con un conduttimetro. I sali sotto la vernice attirano umidità e fanno nascere bolle e corrosione.
Polvere. La ISO 8502-3 prevede un nastro adesivo applicato sulla superficie per raccogliere la polvere rimasta dopo la sabbiatura, e indica come valutarne quantità e dimensione.
Cosa si controlla durante l’applicazione?
Si controllano le condizioni ambientali e lo spessore del film umido. Temperatura e umidità cambiano nel corso della giornata, quindi le misuriamo anche mentre lavoriamo.
La ISO 2808 è la norma che raccoglie i metodi per misurare lo spessore dei rivestimenti. Durante l’applicazione si usa un pettine a denti graduati, appoggiato sulla vernice ancora fresca: permette di correggere subito, prima che il film asciughi.
Come si misura lo spessore del film secco secondo la ISO 19840?
Con uno strumento elettronico che misura lo spessore del rivestimento sull’acciaio, seguendo un piano di misure stabilito dalla norma. La ISO 19840 indica come misurare lo spessore secco su superfici sabbiate e ruvide, quante misure fare in base alla superficie e quali criteri usare per accettarle. La SSPC PA2 è la procedura americana equivalente. Ogni strato ha uno spessore, ogni spessore ha una misura, ogni misura resta scritta.
Come si verifica l’adesione della vernice: ISO 2409 o ISO 4624?
Con due prove diverse, che si scelgono in base al capitolato e allo spessore del rivestimento.
Quadrettatura, ISO 2409 e ASTM D 3359. Si incide il rivestimento con una griglia di tagli, si applica un nastro adesivo e lo si strappa. La quantità di vernice che si stacca indica quanto il rivestimento aderisce. La ASTM D 3359 prevede anche l’incisione a X.
Trazione o pull-off, ISO 4624 e ASTM D 4541. Un piccolo cilindro metallico viene incollato sulla vernice e tirato con uno strumento fino al distacco. Il risultato è un numero: la forza necessaria per staccare il rivestimento, espressa in megapascal.
Come si trovano i pori in un rivestimento?
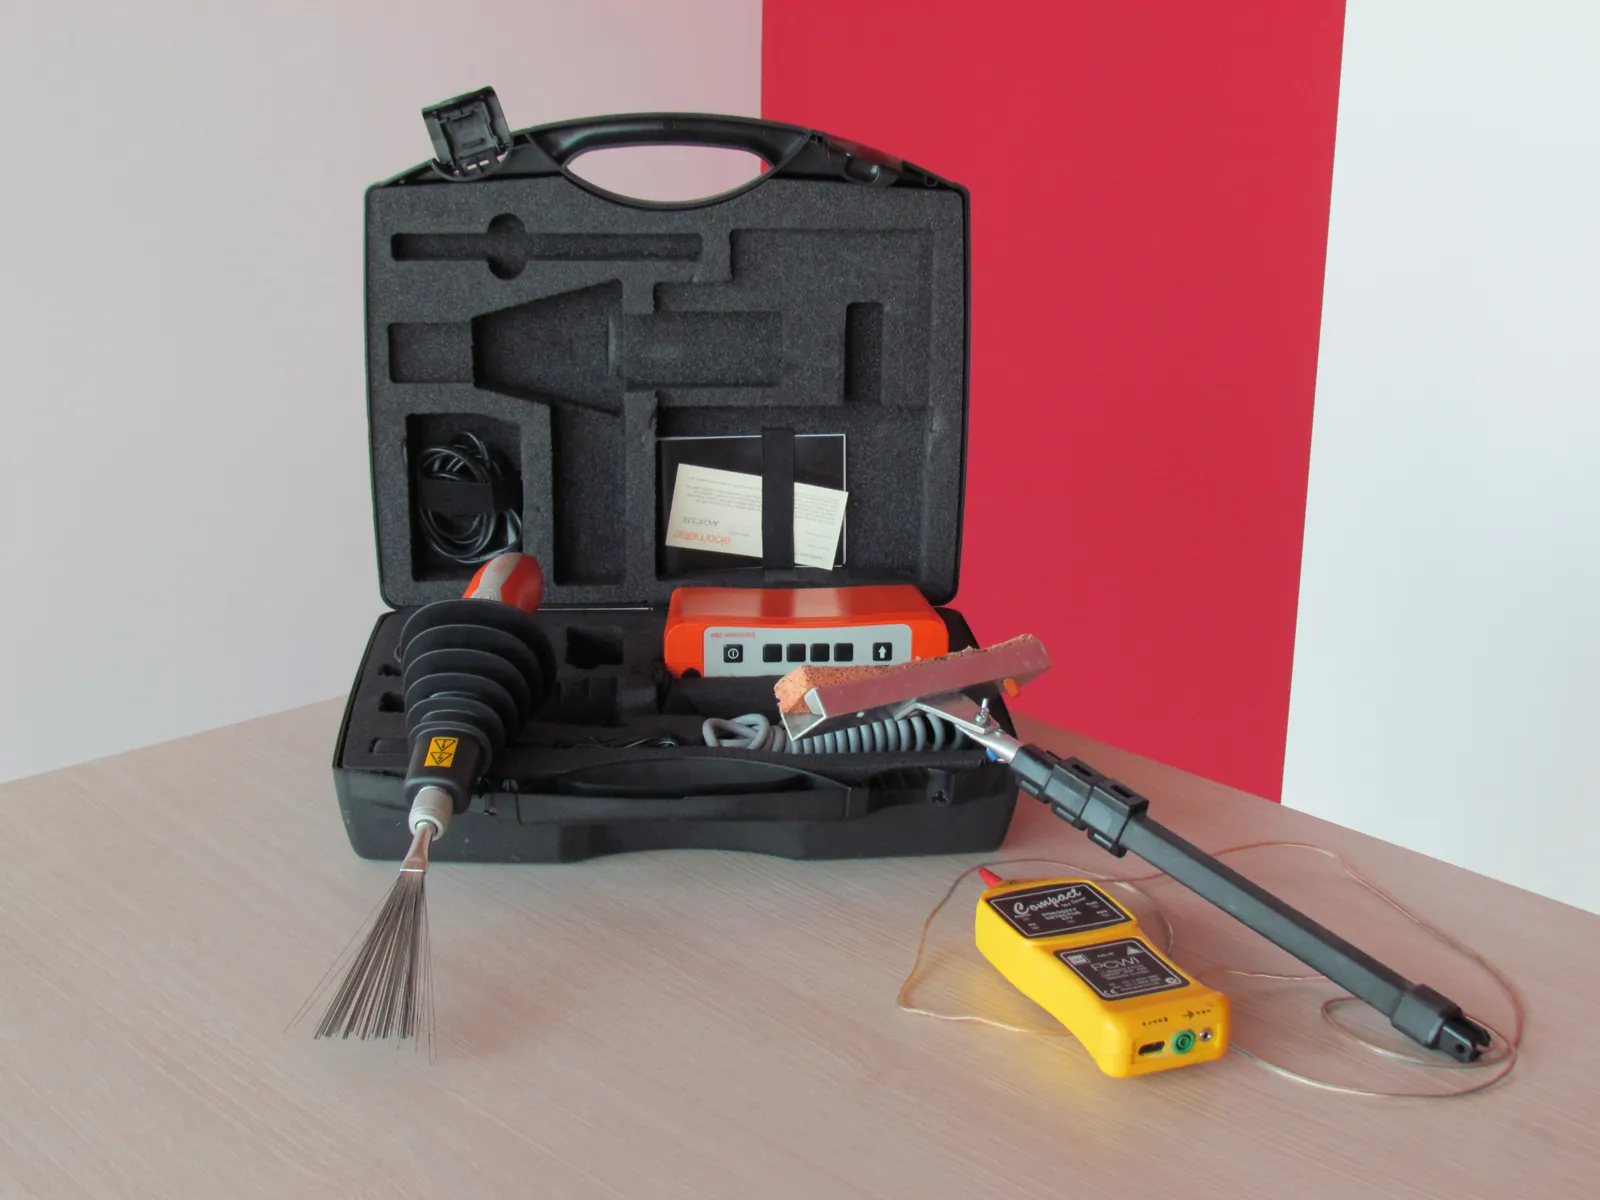
Con un rilevatore di porosità, secondo la NACE SP 188. La norma descrive come trovare pori e discontinuità, cioè i punti in cui l’acciaio resta scoperto: si usa un rilevatore ad alta tensione per i rivestimenti spessi o a spugna umida per quelli sottili. È fondamentale sui rivestimenti che restano immersi, come l’interno dei serbatoi: lo raccontiamo nel caso del serbatoio da 26 metri con due cicli diversi.
Perché i controlli contano per chi compra verniciatura conto terzi?
Perché due offerte di verniciatura possono sembrare uguali e dare risultati molto diversi dopo qualche anno: nella garanzia che il costruttore dà ai suoi clienti, nei reclami, nel valore del suo marchio. La qualità che non si misura resta un’opinione.
I controlli servono a tre cose:
- verificare il capitolato. Se il cliente indica spessori e prove, i controlli dimostrano che sono stati rispettati;
- ripetere il risultato. Sulle serie, gli stessi controlli su ogni lotto dicono se il lotto di oggi è uguale a quello di sei mesi fa, come sulla nostra linea di verniciatura robotizzata;
- lasciare una traccia. Registriamo i risultati, così il cliente ha dati da consegnare a sua volta.
Per farlo serve una dotazione strumentale completa per il controllo e la verifica di tutti i parametri del processo di verniciatura. Ri-Me lavora con un sistema di gestione della qualità certificato ISO 9001:2015 e ha in azienda un ispettore di verniciatura FROSIO di Livello III. I controlli non sostituiscono la scelta del ciclo, che si fa in base all’ambiente di esercizio secondo la ISO 12944: la verificano.
Domande frequenti
Quali controlli fa Ri-Me sulla verniciatura? Prima della verniciatura Ri-Me controlla condizioni ambientali, grado di pulizia, rugosità, sali solubili e polvere. Durante, condizioni ambientali e spessore umido. Dopo, spessore secco, adesione per quadrettatura e per trazione, porosità.
Ri-Me misura lo spessore secco secondo la ISO 19840? Sì. Ri-Me misura lo spessore del film secco secondo la ISO 19840 e, quando il capitolato lo richiede, secondo la procedura americana SSPC PA2.
Ri-Me fa prove di adesione ISO 2409 e ISO 4624? Sì. Ri-Me esegue la prova di quadrettatura ISO 2409 e la prova di trazione pull-off ISO 4624, oltre alle equivalenti americane ASTM D 3359 e ASTM D 4541.
Il cliente riceve i risultati dei controlli? Sì. Ri-Me registra i risultati dei controlli e li mette a disposizione del cliente, che può consegnarli a sua volta ai propri clienti o al proprio ufficio qualità.
Ri-Me lavora su un capitolato con prove specifiche? Sì. Ri-Me lavora sui capitolati dei clienti e documenta ogni controllo richiesto. Se il capitolato manca, l’ufficio tecnico lo costruisce con il cliente in base all’ambiente di esercizio del manufatto.
Fonti e norme citate
- ISO 8501-1: valutazione visiva della pulizia della superficie prima della verniciatura.
- SSPC SP 5, SP 6, SP 7, SP 10: specifiche americane di preparazione superficiale per sabbiatura.
- NACE RP 0287: misura in campo del profilo di rugosità con nastro replica.
- ISO 8502-3, ISO 8502-6, ISO 8502-9: valutazione di polvere e sali solubili sulla superficie.
- ISO 2808: metodi di determinazione dello spessore dei rivestimenti.
- ISO 19840 e SSPC PA2: misura e accettazione dello spessore del film secco.
- ISO 2409 e ASTM D 3359: prova di adesione per quadrettatura e con nastro.
- ISO 4624 e ASTM D 4541: prova di adesione per trazione (pull-off).
- NACE SP 188: rilevamento delle discontinuità dei rivestimenti.
- ISO 12944: protezione dalla corrosione delle strutture in acciaio con sistemi di verniciatura.
Avete un capitolato da verificare?
Inviateci il capitolato o la descrizione del manufatto e del suo ambiente di esercizio: vi diciamo quali controlli prevediamo e come li documentiamo.
Scrivici dalla pagina contatti · Chi è Ri-Me · Verniciatura robotizzata per le serie